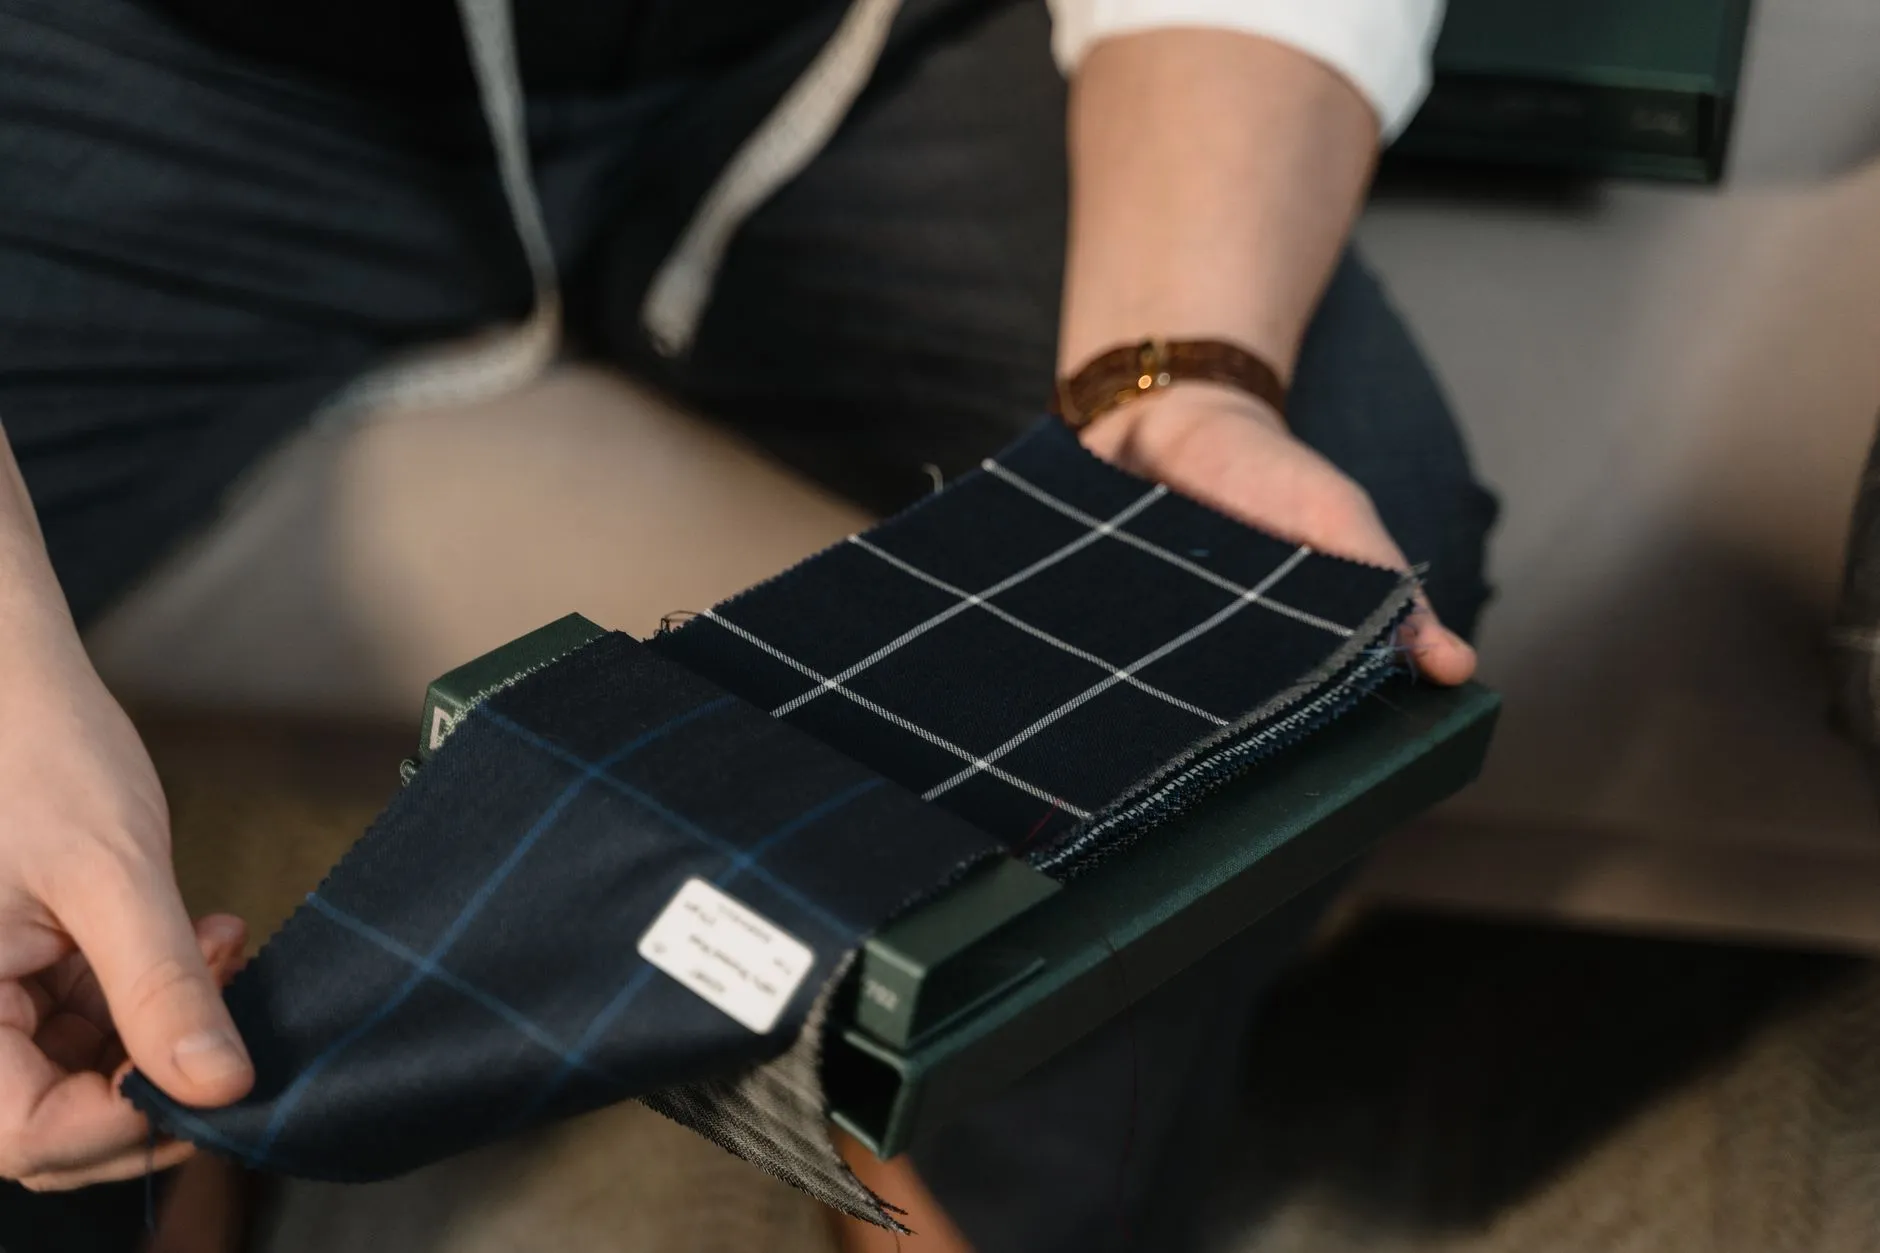
服装定制与西服制作工艺解析:精准量体如何提升职业装合体度
很多企业采购负责人有过这样的经历:同一批次的企业工装发到员工手中,有人穿着挺括利落,有人却肩线滑落、袖长过腕、后腰起褶。问题往往不在缝制环节,而是出在量体数据的颗粒度上。成衣尺码表按S/M/L划分,覆盖的是统计意义上的"平均体型",而真实人体的肩斜角、颈根围、背宽与胸围的比例关系千差万别。合体度的差距,从量体的那一刻就已经拉开了。
量体偏差如何传导为成衣缺陷
西服制作是一个从二维数据到三维曲面的转化过程。量体数据若有1cm的误差,经过胸衬、肩垫、归拔工艺的放大,最终成衣的偏差可能达到1.5—2cm。以肩斜为例,标准人体肩斜角约19°—22°,平肩体型可能只有15°。若按标准肩斜裁剪,平肩穿着者会出现肩头空陷、前胸荡开的典型症状。再如颈根围,测量时软尺过紧或过松,直接决定领驳弧线的贴合程度——领口松0.5cm,驳头就难以平服。
这也是为什么专业服装定制流程中,量体环节通常占据整个交付周期的前15%,且要求被测者穿着轻薄贴身衣物、保持自然站姿。上丹西服在服务企业客户时,量体师会记录超过20项身体数据,包括肩斜角、后背宽、腰节高、臀腰差等非标尺寸,而非仅取胸腰臀三个围度。
关键量体数据与工艺对应关系
- 肩斜角→决定肩垫厚度与肩线走向,偏差超过3°需单独制版
- 后背宽与胸围差→影响后片归拔量和背中缝位置,差值异常需调整省道分布
- 颈根围与领深→决定领底弧线曲率,是驳领平服度的核心参数
- 腰节高与臀腰差→控制前身撇门量和下摆外弧,影响腹部贴合与活动余量
定制量体与成衣尺码的合体度对比
从实际交付数据看,按标准尺码生产的企业工装,员工首次试穿合体率通常在60%—70%之间,剩余30%以上需要返修或调换。而采用精准量体+单量单裁的定制模式,首次合体率可提升至92%以上。差距的来源不只是尺寸数量,更在于量体时对体型特征的标注——比如溜肩、挺胸、凸肚、驼背等姿态变量,这些信息在标准尺码体系中完全缺失。
在服饰贸易实践中,批量订单若跳过逐人量体环节,后期修改成本往往占到合同金额的8%—12%。而将量体前置、数据数字化存档,不仅降低返修率,还为后续补单和人员流动后的增补提供可复用的版型基础。
提升合体度的可执行建议
企业采购西服制作服务时,建议在合同中明确量体标准与合体度验收指标:肩线应平顺无凹陷、驳头自然贴合胸面、后腰无横向褶皱、袖口露出衬衫1—1.5cm。要求供应商提供量体数据表模板及体型特征标注栏,而非仅凭成衣尺码下单。对于人数超过50人的订单,可要求先做3—5人的样衣试穿确认,再批量铺产。量体精准度每提升一个层级,成衣的穿着周期和员工满意度都会相应改善——这笔投入在工装的整个使用周期里,回报是清晰的。