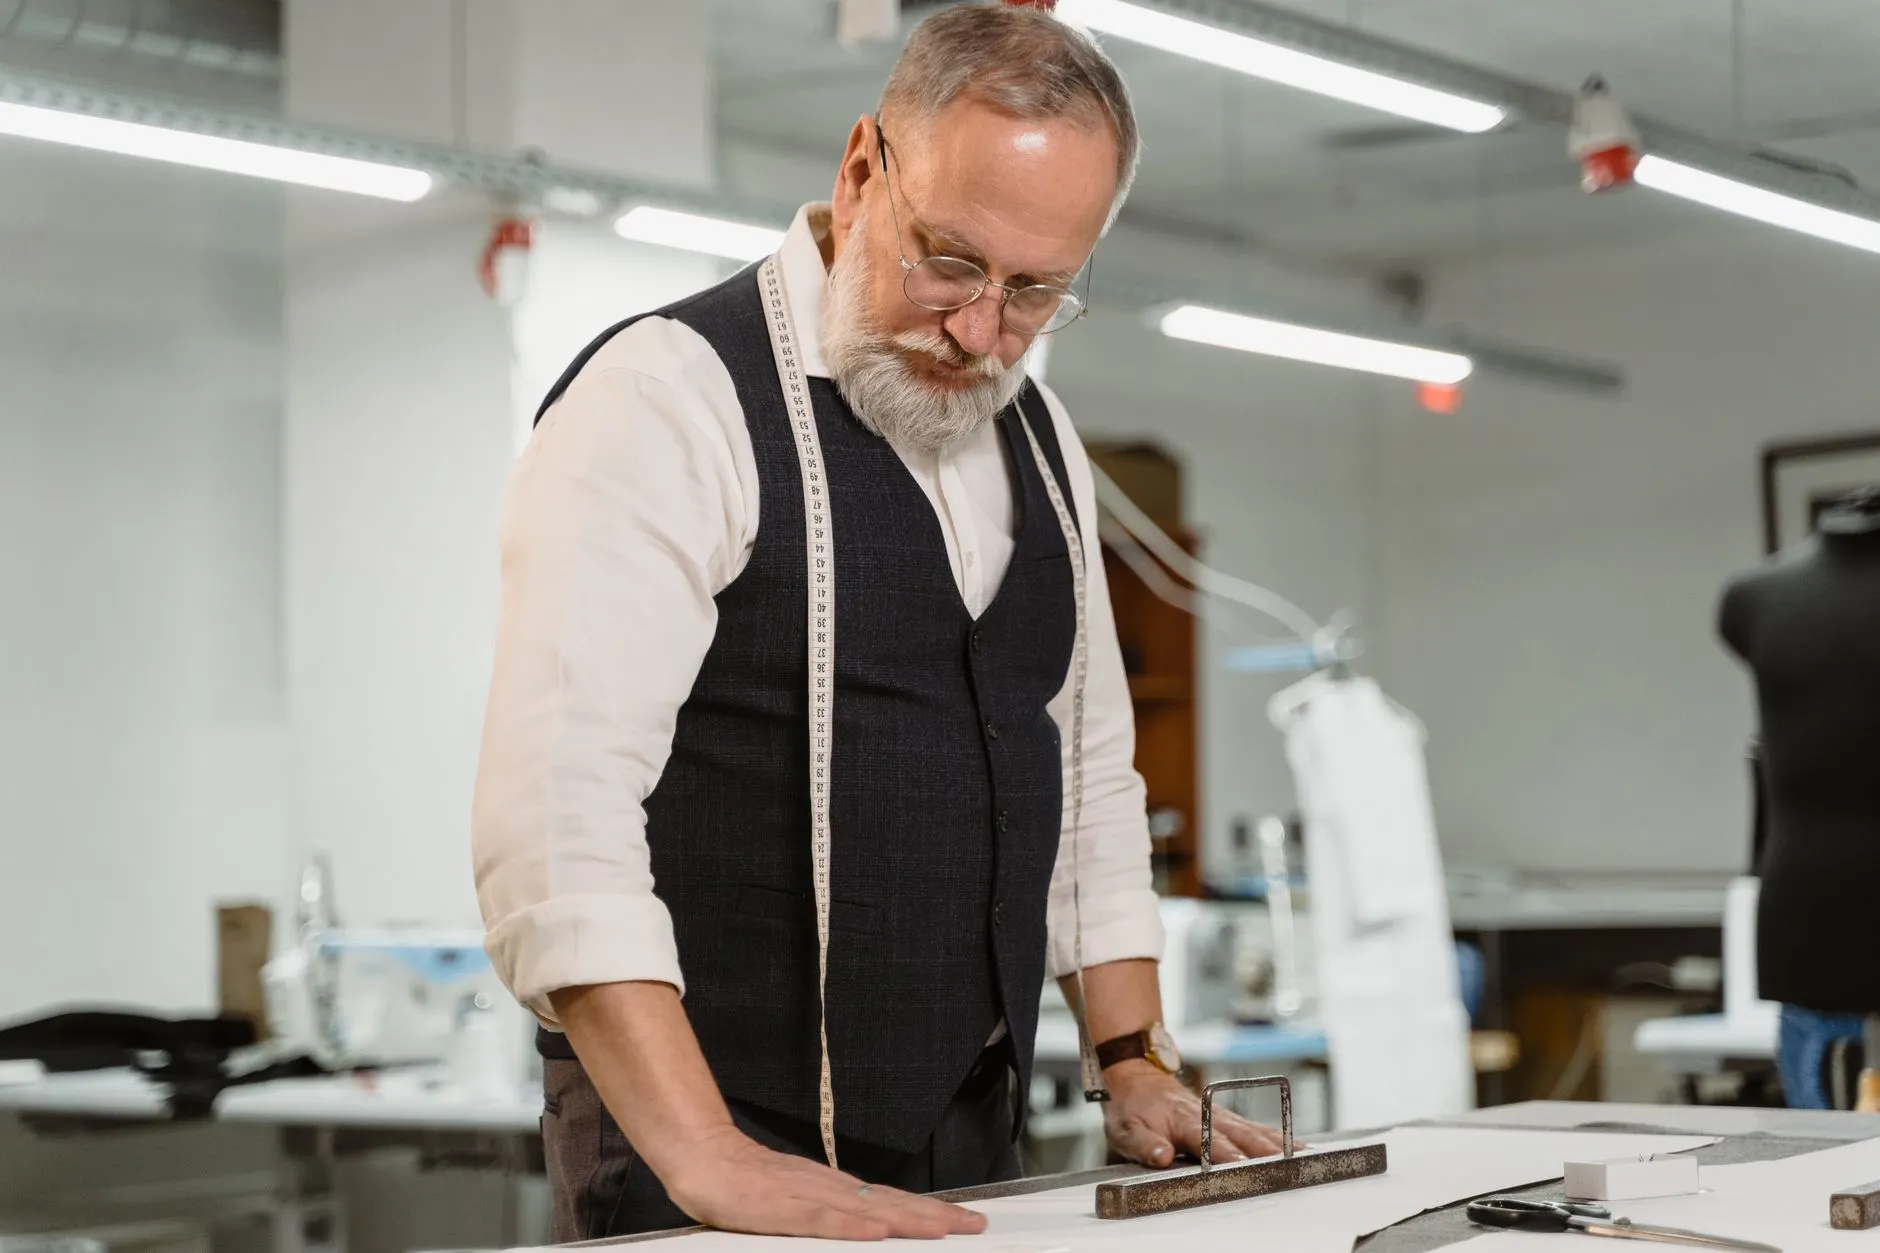
西服制作工艺解析:从量体数据到成衣交付的关键质量控制环节
一套合体的西服,差之毫厘便会在肩线、驳头或腰节处显露破绽。对于深耕行业多年的上海上丹西服有限公司而言,从量体数据到成衣交付,中间横亘着十余道质量控制关卡,每一环都决定着最终穿着效果。
量体数据的采集精度决定成败
很多定制纠纷的根源并不在缝制环节,而是量体阶段的数据偏差。行业现状是,部分定制门店仍依赖手工皮尺加纸质表格的原始方式,误差率可达±1.5cm。而专业西服制作要求关键部位数据误差控制在±0.5cm以内,尤其是肩宽、后腰节长、袖窿弧长三个维度。
成熟的做法是采用三维扫描辅助手工复测:先由扫描仪获取基础体型点云数据,再由资深量体师针对溜肩、挺胸、凸肚等特殊体型进行手动修正。这一步骤直接影响后续版型调校,也是服装定制服务中技术含量最高的环节之一。
版型调校与裁剪的质量控制节点
拿到量体数据后,版师需要在基础版上完成至少6个关键部位的调校:
- 肩斜度调整——根据客户肩部斜度修正前后肩线角度,避免肩部起皱或滑落
- 驳头宽度与弧度——结合胸围和脸型比例确定,通常控制在7.5-9cm之间
- 腰节收省量——前腰省和后腰省的分配比例影响整体廓形
- 袖窿深浅——过深则抬臂困难,过浅则腋下堆积
- 下摆弧度——与前门襟扣位协调,确保扣合后下摆水平
- 后背活动量——为企业工装场景预留合理的活动松量
裁剪环节则需注意面料经纬向的缩率差异。以精纺羊毛面料为例,经向缩率通常为1.5%-2%,纬向可达3%-4%,排版时必须预留足够的缩率余量,否则成衣水洗后会出现尺寸偏移。
缝制与整烫的工艺细节
缝制阶段的质量控制点集中在胸衬缝合和领底呢归拔两道工序。全毛衬西服的胸衬需采用马尾衬加黑炭衬的组合结构,通过手工纳驳头使前胸形成自然的立体弧度。这一工艺在批量企业工装订单中常被简化,但上丹西服坚持在高端定制线保留全手工纳衬流程。
整烫并非简单的熨平,而是利用羊毛纤维的热塑性进行定型。不同部位的温度和压力参数差异显著:驳头区域温度控制在140-150℃,袖窿弧线区域则需降至120℃并配合弧形烫模,防止烫死弧线导致袖山变形。
成衣交付前的终检标准
成衣交付前的检验应覆盖静态尺寸复测和动态试穿评估两个维度。静态复测对照量体数据逐项核对,动态试穿则要求客户完成抬臂、前伸、坐姿等动作,观察是否存在牵拉或堆积。在服饰贸易出口订单中,这一环节还需增加缩水率测试和色牢度抽检,确保符合目的国标准。
从量体到交付,一套西服经历的质控节点超过20个。对于企业工装采购方而言,理解这些环节有助于在供应商评估中抓住关键指标,而非仅比较价格。上丹西服建议采购方在打样阶段就介入评审,将穿着场景的特殊需求前置到版型设计中去。